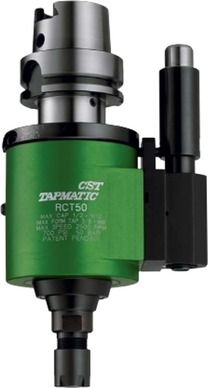
O rosqueamento é a única operação de usinagem em que a ferramenta precisa inverter o sentido de rotação para sair da peça. No rosqueamento rígido, quem faz essa inversão é o spindle da máquina, a cada furo.
Onde o tempo se perde
A cada rosca, o spindle desacelera, para, inverte, acelera, e depois repete o processo para voltar ao sentido original. Em uma peça com poucas roscas, isso passa despercebido. Em uma peça com dezenas de roscas, vira uma parte importante do ciclo.
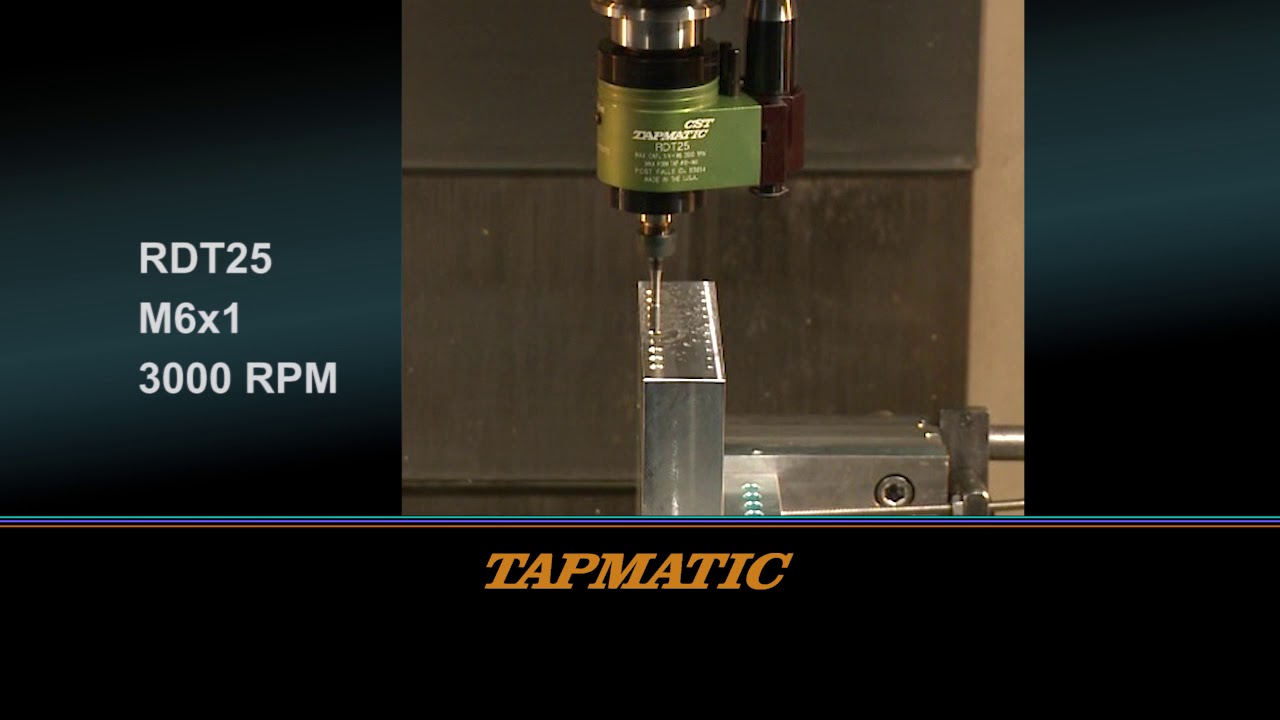
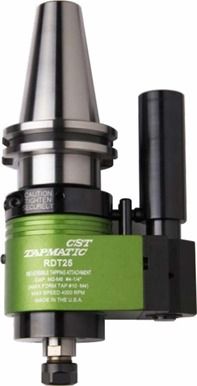
O que o cabeçote faz
No cabeçote auto reversível, o spindle continua girando sempre no mesmo sentido e na rotação programada. A inversão acontece dentro do cabeçote, assim que a máquina recua no fundo da rosca.
- Menos tempo de ciclo: o spindle deixa de parar e inverter duas vezes por rosca.
- Maior vida do macho: o corte acontece em rotação praticamente constante.
- Menos esforço no spindle: a máquina não passa pelas reversões repetidas.
- Menos consumo de energia: o fabricante indica redução de até 75% na energia gasta com a reversão.
Um exemplo do catálogo Tapmatic
O catálogo do fabricante traz um caso de 68 roscas M6 em ferro fundido GG20, com 9 mm de profundidade, em um centro de usinagem horizontal:
| Rosqueamento rígido | Cabeçote RDT-IC50 | |
|---|---|---|
| Rotação | 1.200 rpm | 1.800 rpm |
| Tempo de ciclo | 6 min 34 s | 3 min 22 s |
| Vida do macho | Referência | Três vezes maior |
Esse é um caso do fabricante, e o ganho muda conforme a peça, a máquina e o material. Por isso, vale calcular com os seus dados.
Quando costuma compensar
- Peças com muitas roscas e produção contínua.
- Quebra frequente de macho ou desgaste rápido.
- Máquina com capacidade limitada de aceleração no spindle.
Os modelos RDT e RCT usam um braço de parada fixado na máquina, então a instalação precisa ser avaliada para cada centro de usinagem.
Use a calculadora de tempo de ciclo na página da Tapmatic e compare com o seu processo.